Tihti müüakse sisekontrolli, et defekte kiiremini tabada. Tõelisel täppisvaluliinil on selle suurem väärtus otsuste tegemisel muutumas. Olen töötanud Ningbo Supreme Machinery Co., Ltd-s malmivalandite tootmisega alates päevist, mil hallmalmi ja kõrgtugevast malmist valandeid kontrolliti peamiselt silma, kraani ja nihikuga. Üleminek automatiseeritud liinidele ja sisekontrollile ei ole kaotanud vajadust kogemuste järele. See on viinud selle kogemuse ülesvoolu – sulatamiseks, valamiseks, jahutamiseks ja isegi mehaaniliseks töötlemiseks. Selles artiklis vaadeldakse, kuidas sisekontroll tegelikult muudab täppisvalamise kvaliteedikontrolli, millised tehnoloogiad tasuvad end ära ja kus need veel alla jäävad.
Sisseehitatud ülevaatus ei ole ainult röntgenikiirgus: mida me rauavaluliinidel tegelikult kasutame
Kui kliendid kuulevad, et kasutame raua täppisvalu puhul sisekontrolli, eeldavad paljud, et räägime iga osa röntgenikiirgusest. See ei ole realistlik. Röntgenikiirgus on kasulik, kuid see on aeglane, kulukas ja hallmalmist pumba korpuse või kõrgtugevast malmist klapikorpusest sageli liiga kulukas. See, mis tootmisliinil tegelikult töötab, on kihiline lähenemine: termoanalüüs ahjus, infrapunaseire valamisjaamas, masinnägemine pärast puhastamist ja kriitiliste partiide sihipärane röntgen- või ultrahelitestimine.
Ningbo Supreme Machinery Co., Ltd-s oleme tootnud raud casgrayntig,kõrgtugevast malmist valujatäppisinvesteeringute valaminerohkem kui 25 aastat. Ettevõte alustas 1990. aastal rauast ja roostevabast terasest valanditega, seejärel lisas pärast 2000. aastat terasevaluliini. Selle aja jooksul on meie tootmisliinid liikunud käsitsitöötlemiselt automaatsetele masinatele. Üks korduv õppetund on lihtne:inline kontroll töötab ainult siis, kui see on seotud protsessiotsusega.Kui andmed ei muuda järgmist kuumust, järgmist vormi või järgmist töötlusseadistust, on see lihtsalt arvestus.
Kuluargument: miks tagasilükatud valamine on ainult nähtav kaotus?
Kui täppisvalu lõplikul kontrollimisel tagasi lükatakse, on nähtav kadu valu ise. Nähtamatu kadu on tavaliselt suurem. Olete juba kulutanud sulatusenergiat, vormiliiva, tööjõudu, töötlemistoetust ja mõnikord ka kliendi kohaletoimetamise pesa. Standardile ASTM A536 65-45-12 valmistatud kõrgtugevast malmist hüdraulilise kollektori puhul võib pärast töötlemist leitud kokkutõmbumisdefekt tähendada praagitud detaili, millelt on kriitilistest tahkudest juba eemaldatud 2–3 mm materjali. See ei ole lihtsalt kaotus. See on töötlemisvõimsuse kadu.
Seetõttu eelistan sisekontrolli hinnata selle järgi, kui varakult see võib sekkuda. Termoanalüüsi näit, mis märgib enne valamist madalat jääkmagneesiumi suundumust, võib säästa terve vahukulbi. Infrapunakaamera, mis püüab kinni valamistemperatuuri alla 1380 °C, võib takistada õhukese seinaga hallmalmivalandite külmsulgumist. Masinanägemisjaam pärast haavlipuhastamist võib pinnale tekkida pragu enne, kui detail jõuab töötluskeskusesse. Ükski neist ei asenda lõppkontrolli. Need vähendavad lõpliku ülevaatuseni jõudvate defektide arvu.
Inspekteerimistehnoloogia sobitamine hallmalmi, kõrgtugeva malmi ja investeerimisvaluga
Mitte iga sisekontrollitehnoloogia ei sobi iga rauavalu protsessiga. Allolev tabel on praktiline võrdlus, mida ma rea seadistamisel kasutan. See ei ole teoreetiline edetabel. See peegeldab seda, mida oleme näinud tegelikel tootmispõrandatel töötamas.
| Tehnoloogia | Parim sobivus | Tüüpiline tuvastamise kiirus | Peamised defektid tabatud | Rauavalu piirang |
|---|---|---|---|---|
| Termiline analüüs | Sulamise ja nodularisatsiooni kontroll | 30–90 sekundit kuumuse kohta | Süsiniku ekvivalentne triiv, sõlmede tuhmumine, külmatunne | Kaudne mõõtmine; vajab kalibreerimist metallograafiaga |
| Infrapuna termopildistamine | Valamise temperatuur ja vormi täitmine | Valamise ajal reaalajas | Külmsulgumine, vale käitamine, valamise temperatuuri hälve | Ainult otsenähtaja; suits ja kulbi paigutus võivad segada |
| Masinnägemine | Pinna kontroll pärast puhastamist | 1–5 sekundit osa kohta | Praod, pursked, külmsulgud, puuduv materjal, liiv | ei näe sisemisi defekte; valgustus ja osade orientatsioon on olulised |
| Reaalajas röntgen | Ohutuskriitilised kõrgtugevast malmist ja terasest valandid | 10–60 sekundit osa kohta | Kokkutõmbumise poorsus, sisemised praod, kandmised | Kõrge hind; aeglasem liini kiirus; kiirgusohutuse nõuded |
| Ultraheli testimine | Raske sektsiooniga kõrgtugevast malmist ja terasest valandid | 2–10 sekundit punkti kohta | Sisemised tühimikud, praod, sõlmede varieerumine paksudes osades | Nõuab sidumist; keerulised geomeetriad on keerulised |
Hallmalmist valandite (nt hüdroklapi korpused ja tööpinkide osad) puhul tagavad masinnägemine ja infrapuna valamise jälgimine tavaliselt parima tulu. Hallraua helveste grafiit annab sellele hea summutuse ja soojusjuhtivuse, kuid see tähendab ka seda, et pinnadefektid on piisavalt levinud, et õigustada automaatset visuaalset kontrolli. Kõrgtugevast malmist valandite puhul on termoanalüüsil ja sihipärasel röntgenikiirgusel suurem tähtsus, kuna sõlmelisus ja sisemine tugevus mõjutavad otseselt pikenemist ja väsimust. Täpse investeerimisvalamise puhul nihkub prioriteet vahamustri mõõtmetele ja kesta terviklikkusele, kus laserskaneerimine ja protsessiandmete logimine on sageli olulisemad kui sisemine radiograafia.
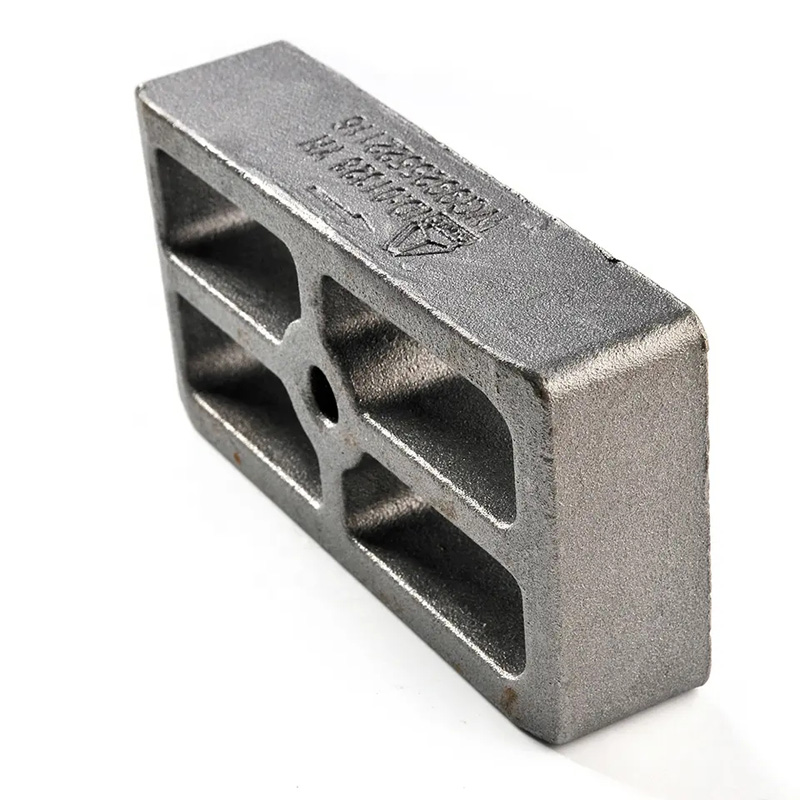
Kuidas liinisisene ülevaatus ühendub töötlemise ja montaažiga
Üks asi, mida olen õppinud aastaid Ningbo Supreme Machinery Co., Ltd.-s rauast valandite tootmisest, on see, et kvaliteedikontroll ei saa piirduda valukoja uksega. Mõõtmete kontrolli läbiv täppisvalu võib töötluskeskuses siiski ebaõnnestuda, kui valu kõvadus või mikrostruktuur on erinev. Näiteks jahutusega hallraud võib mõõta tolerantsi piires, kuid hävitada karbiidtööriistad. Madala nodulaarsusega kõrgtugevat malmi saab hõlpsasti töödelda, kuid see ei suuda survetesti teha.
See on koht, kus in-line kontrolli andmed muutuvad väärtuslikuks väljaspool valukoda. Kui salvestame termoanalüüsi tulemused, valamise temperatuurid ja jahutusandmed partiide kaupa, saame need korreleerida töötlemise jõudlusega. Kui klient teatab, et teatud partii hallmalmist valandid on lõgistanud või liigselt kulunud, saame kindlaks teha süsiniku ekvivalendi ja jahutuskiiruse. Kui kõrgtugevast malmist valamis ei läbi pärast töötlemist lekkekatset, saame üle vaadata magneesiumi jääkide ja sõlmede trendi. See jälgitavus ei ole glamuurne, kuid see muudab kvaliteedikontrolli protsessijuhtimiseks.
Klientide jaoks, kes saavad meilt nii rauast valandeid kui ka viimistletud töödeldud osi, vähendab see ühendus süüdistusmängu. Selle asemel, et vaielda, kas viga tekkis valamisel või töötlemisel, saame andmeid koos vaadata.
Kõrgtugevast malmist hüdrauliliste kollektorite praktiline konfiguratsiooninäide
Lubage mul tuua konkreetne näide. Oletame, et kasutame kõrgtugevast malmist hüdrokollektorit, mille seinapaksus on 8–12 mm, materjal on ASTM A536 65-45-12 ja kriitilistel tahkudel on töötlemisvaru 2,5 mm. Tellija nõuab peale töötlust survetiheduse katset ja nodulaarsust vähemalt 85%.
Sulamise poolel kasutaksime keemia jaoks optilist emissioonispektromeetriat ja süsiniku ekvivalendi ja sõlmede suundumuse termilist analüüsi. Sihtaken on C 3,5–3,7%, Si 2,2–2,5%, Mg 0,04–0,06%. Valamise poolel jälgib infrapuna termopildistamine valamise temperatuuri, hoides seda vahemikus 1390 °C kuni 1420 °C. Pärast puhastamist kontrollib masinnägemine pinna pragude ja külmsulgumiste suhtes. Kriitiliste partiide puhul kontrollib reaalajas röntgen- või ultrahelitestimine sisemist kokkutõmbumist pordi ülemuste ümber asuvas paksus osas.
See konfiguratsioon ei kontrolli iga osa röntgenikiirgusega. See kasutab õiges etapis õiget tehnoloogiat. Tulemuseks on vähem üllatusi töötlemisel ja stabiilsem survetesti läbimise määr. Minu kogemuse kohaselt on see kombinatsioon olulisem kui turu kõige kallima kontrollmasina ostmine.
Mida ma kontrolliksin enne sisekontrollisüsteemi ostmist
Kui hindate täppisvalamise sisekontrolli, esitaksin enne seadmete brošüüride vaatamist neli küsimust. Esiteks, millist defekti proovite vältida ja millises protsessietapis see tekib? Teiseks, mida te andmetega ette võtate – kas see muudab sättepunkti, peatab valamise või reguleerib töötlemise nihet? Kolmandaks, kui suur on puuduva defekti maksumus võrreldes kontrollisüsteemi maksumusega? Neljandaks, kes hooldab ja kalibreerib süsteemi pärast paigaldamist?
Ningbo Supreme Machinery Co., Ltd-s on meie tootmine arenenud käsitsitöötlemisest automaatseteks masinateks, sest automatiseerimine lahendab järjepidevuse probleemid, mida käsitsitöö ei suuda. Kuid automatiseerimine ilma protsessi tagasisideta on lihtsalt kiirem variatsioon. Inline kontroll on tagasisideahel, mis muudab automatiseerimise kasulikuks täppisvalamise kvaliteedikontrolliks.
Korduma kippuvad küsimused
Kas sisekontroll asendab rauavalandite lõppkontrolli?
Ei. Sisesisene kontroll vähendab lõppkontrollini jõudvate defektide arvu, kuid lõppkontroll on siiski vajalik partii proovide võtmise ja kliendispetsiifiliste vastuvõtukriteeriumide jaoks. Ohutuskriitiliste kõrgtugevast malmist valandite puhul jääb lõplike mõõtmete ja rõhu testimine kohustuslikuks.
Milline sisekontrollitehnoloogia on hallmalmivalamisel kõige kuluefektiivsem?
Enamiku hallmalmi valuliinide puhul pakuvad kiireimat tasuvust masinnägemine pärast puhastamist ja infrapuna valamise temperatuuri jälgimine. Need tabavad pinnadefekte ja külmsulgumisi ilma liini oluliselt aeglustamata. Termiline analüüs on samuti oluline, kuid see on pigem sulamise kontrollimise tööriist kui osade kontrollimise tööriist.
Kas sisekontroll võib enne valamist tuvastada kõrgtugeva malmi sõlmede probleeme?
See võib näidata trendi, kuid see ei anna reaalajas lõplikku sõlmede arvu. Termoanalüüs koos kiirmetallograafiaga võib näidata, kas magneesiumi jääk- ja jahutuskõver on oodatud aknas. Kui trend on väljaspool akent, saab valukoda reguleerida töötlemise või valamise järjestust.
Kuidas toetab Ningbo Supreme Machinery Co., Ltd investeeringute valamise sisekontrolli?
Investeeringute täppisvalamiseks keskendume vahamustri mõõtmete stabiilsusele, kesta paksusele ja valamise temperatuuri rekorditele. Laserskaneerimine ja protsessiandmete logimine on nende valandite puhul sageli kasulikumad kui sisemine röntgenikiirgus. Konfigureerime kontrollimise lähenemisviisi sulami, geomeetria ja kliendi aktsepteerimise standardi alusel.
Millistele standarditele rauavalu kontrollimisel tavaliselt viidatakse?
Levinud viited on ASTM A48 hallmalmi jaoks, ASTM A536 kõrgtugeva malmi jaoks, ISO 1083 sfäärilise grafiitmalmi jaoks, ISO 8062 mõõtmete tolerantside jaoks ja ASTM E446 või E186 radiograafilise uuringu jaoks. Kohaldatav standard sõltub materjalist ja rakendusest.
Kui hindate täppisvaluprojekti sisekontrolli või soovite arutada hallmalmi, kõrgtugeva malmi või investeerimisvalu kvaliteedikontrolli teemat, võtke ühendustNingbo Supreme Machinery Co., Ltdotse. Jagage oma materjali klassi, kriitilisi mõõtmeid ja defektidega seotud probleeme ning me saame aidata määratleda teie tootmisliini praktilise kontrolli konfiguratsiooni.